КристаллизацияПатент
Экраны на оболочке выравнивают температурное поле при вытягивании монокристаллической лопатки
Заявка SJTU: пластины из керамического волокна на «опасных» уровнях формы перекрывают вертикальный лучистый поток и уменьшают наклон фронта. Заявлено снижение склонности к фреклам и посторонним зёрнам.
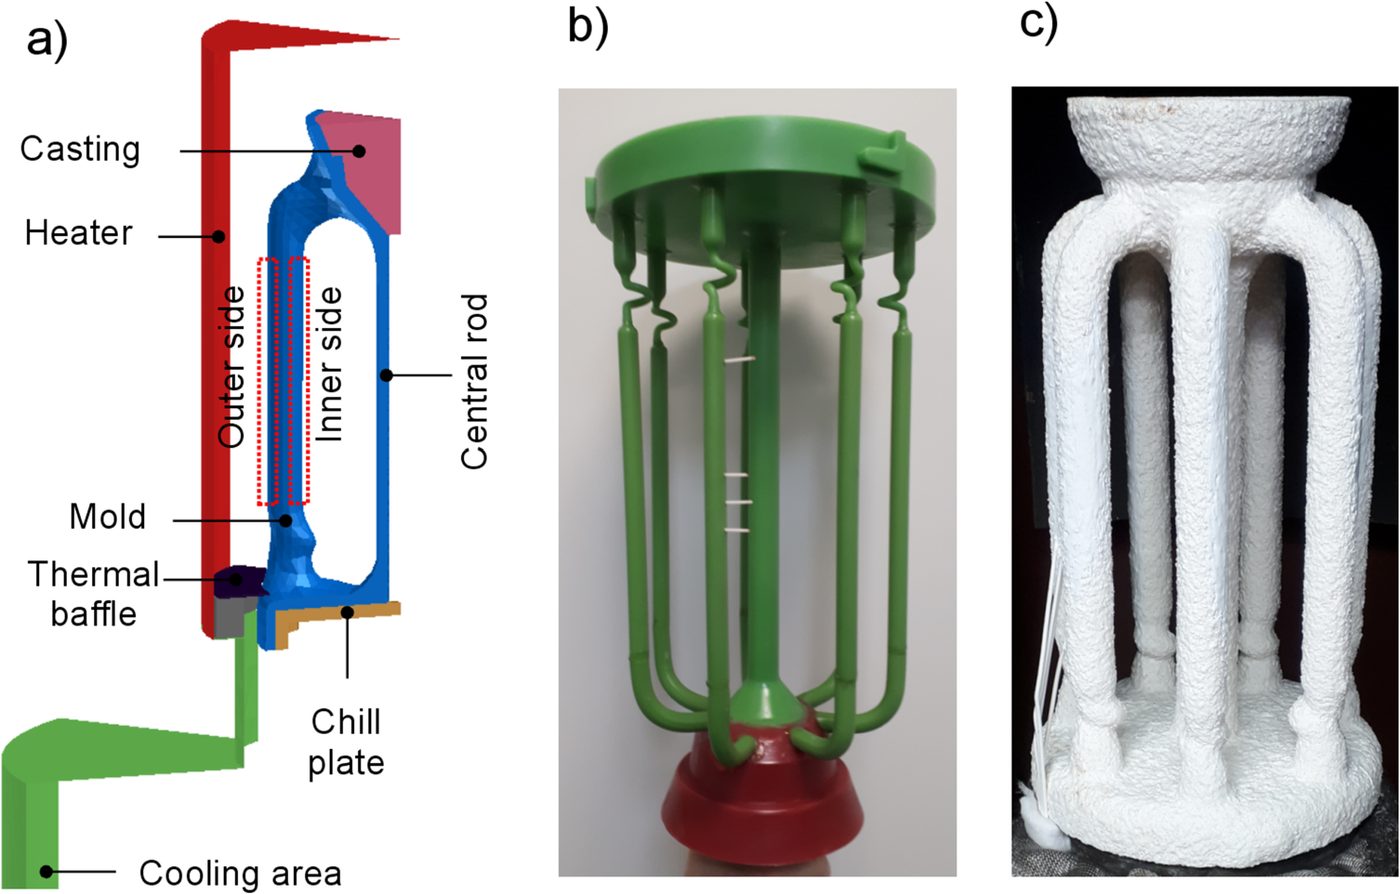
Монокристаллические лопатки авиационных двигателей и тяжёлых газовых турбин почти всегда отливают направленной кристаллизацией по Бриджмену. Есть два варианта: с радиационным охлаждением (HRS) и с жидкометаллическим (LMC). Первый распространён шире – оборудование проще, работать с ним удобнее. Но в HRS всё решает излучение: форма и расплав в ней нагреты, а при опускании отдают тепло излучением на холодные стенки нижней камеры. Распределение этого излучения и определяет температурное поле в металле.
Шанхайский университет Цзяотун предлагает управлять этим излучением прямо на форме – экранами, закреплёнными на оболочке.
Откуда наклон фронта
Пока водоохлаждаемый кристаллизатор не опущен, зазор между горячей и холодной зонами – это узкая щель между кристаллизатором и перегородкой печи. Когда он уходит вниз, щель между перегородкой и каждой лопаткой в блоке резко увеличивается. Излучение из горячей зоны идёт вниз, в холодную, и поверхность формы прогревается неравномерно – центр блока и его края остывают по-разному. Фронт кристаллизации наклоняется, ширина и форма двухфазной зоны начинают «гулять», направленность роста нарушается.
По описанию заявки, фреклы появляются в основном на тонких сужающихся участках пера, а посторонние зёрна – там, где форма резко выступает в стороны. Самые неудачные моменты – когда под перегородку уходит широкое основание формы и когда сечение блока резко растёт.
Что уже пробовали
Заявка честно перечисляет предшественников, и этот список сам по себе полезен:
- группа Ахенского технического университета ставила теплопроводящие блоки там, где форма остывает слишком быстро, и перераспределяла тепло – это подавляло посторонние зёрна на длинных полках;
- группа Северо-Западного политехнического университета делала оболочку неравной толщины, утолщая её на замке, чтобы задержать опережающее излучение и уменьшить посторонние зёрна там;
- группа Института металлов Академии наук Китая ставила нагревательный блок в центр блока форм, компенсируя вертикальный отвод тепла из центра и «теневой эффект» в печах большого диаметра, – против фреклов;
- группа университета Цинхуа меняла скорость вытягивания в реальном времени, подгоняя её под движение фронта.
Недостаток всех этих решений, по мнению заявителя, – они привязаны к конкретной лопатке, требуют долгой отработки или большого массива опытных данных и плохо переносятся на лопатки другой формы. Заявка претендует на более универсальный приём.
Что заявлено
Главный пункт формулы: на оболочке в заданных местах закрепляют один или несколько вспомогательных экранов, у которых отношение температуропроводности к температуропроводности оболочки от 0,6 до 1,5. Смысл условия: экран и примыкающая к нему оболочка прогреваются и остывают синхронно и не создают лишней разницы температур. При этом теплопроводность экрана мала, поэтому выше и ниже него возникает заметная разница температур – экран отсекает излучение формы в горячей зоне от холодной камеры и от уже охлаждённой части формы.
Зависимые пункты добавляют детали:
- в экране есть отверстия по контуру оболочек и центральной стойки на этом уровне;
- проекция экрана на горизонтальную плоскость полностью перекрывает кристаллизатор;
- теплопроводность экрана не выше 1 Вт/(м·К);
- экран не толще оболочки и тоньше её на 1–2 мм;
- горизонтальный зазор между экраном и перегородкой печи не более 10 мм;
- вытягивание ступенчатое, с переменной скоростью, привязанной к положению экранов.
Пример из заявки
Как это выглядит в примере
Печь с цилиндрической камерой: перегородка между горячей и холодной зонами – диск с отверстием Ø 130 мм, кристаллизатор – Ø 120 мм. Экран – диск из керамоволокнистой плиты Ø 120 мм и толщиной 5 мм, как у оболочки; при опускании до перегородки между ними остаётся 5 мм. На блоке из трёх лопаток экран режут на три части по контурам оболочек и центральной стойки, приклеивают кремнезолем и закрепляют обжигом материалом с теми же теплофизическими свойствами, что у оболочки. Второй вариант – вклеить тонкие листы слюды прямо в оболочку, когда нанесена примерно половина слоёв, и продолжить обмазку.
Есть и правила расстановки. Экраны ставят не чаще чем через 30 мм по высоте; для малых лопаток с пером около 100 мм – не больше трёх. Край экрана должен выступать за оболочку не меньше чем на 20 мм, чтобы продолжать перекрывать излучение, когда форма отошла от перегородки на 30 мм и больше, а зазор до перегородки – не меньше 3 мм, чтобы экран не задевал её при опускании.
Первый экран ставят на стыке селектора и отливки: ниже него, на селекторе, скорость вытягивания оставляют прежней, чтобы не рисковать выбором зерна. Последний – там, где сечение формы резко растёт. Между первым и последним экраном скорость предлагают поднять не более чем на 2,5 мм/мин, выше последнего – не более чем на 1,5 мм/мин относительно исходного окна режима. Экраны лучше изолируют форму выше себя и лучше охлаждают ниже, и по замыслу авторов это позволяет тянуть быстрее.
Чем подкреплено
Эффект в описании оценён численным моделированием – по разнице высот самой высокой и самой низкой точек изотермы ликвидуса по сечению. По модели наклон поля начинает резко расти, когда фронт входит в перо – на высоте около 80 мм от низа отливки, и максимален при входе в замок. Экран у начала пера заметно уменьшает наклон поля на пере, а экран на уровне резкого роста сечения, около 130 мм, снижает риск посторонних зёрен. Данных по реальным отливкам и браку в заявке нет, сплав не назван.
Заявители – та же группа SJTU (Ли Цзюнь, Ли Цзяньго, Ся Минсюй, Жэнь Нэн), что публикует работы о дефектах монокристаллических лопаток.
Источник
- Номер
- CN121715541A (заявка CN202512060121.6)
- Заявитель
- Shanghai Jiao Tong University
- Изобретатели
- Ren Neng, Li Jun, Zeng Long, Xia Mingxu, Li Jianguo
- Подана
- 31 декабря 2025
- Опубликована
- 24 марта 2026
- Статус
- Заявка, патент не выдан
- Название в переводе Google Patents
- Preparation method of high-temperature alloy single crystal blade for mold shell auxiliary radiation heat transfer control
- Тип доказательства
- Заявлено в патенте
- Разобрано по
- описанию и формуле
Открыть источник: Google Patents ↗ Espacenet ↗
Добавлено: 3 ноября 2026.