КристаллизацияСтатья
PDAS по ширине монокристалла: почему у холодильника дендриты не самые мелкие
В промышленной печи Бриджмена сторона прутка у кольца холодильника, где осевой градиент наибольший, получила PDAS крупнее, чем центр. Решает наклон изотермы ликвидуса, а не только G и v.
Расстояние между осями дендритов первого порядка (PDAS) – одна из главных характеристик монокристаллической отливки. От него зависят ликвация, размер междендритных пор и эвтектики, время гомогенизации при термообработке и в итоге свойства лопатки. Обычно его считают функцией двух параметров кристаллизации – градиента температуры G и скорости v: PDAS = A·v–0,25·G–0,5. Чем выше градиент, тем мельче дендриты.
Отсюда привычная картина для лопатки в печи Бриджмена. Сторона, обращённая к нагревателю и кольцу холодильника, охлаждается сильнее, градиент там выше, и структура должна быть самой мелкой. «Теневая» сторона, обращённая к центру блока, хуже видит холодную зону, и структура там должна быть самой крупной. Этим обычно объясняют неоднородность по ширине пера – и дефекты, которые с ней связаны.
Работа Дариуша Шелиги (Жешувский технологический университет, Польша) на промышленной печи показывает, что эта логика работает не всегда, и предлагает другое объяснение – через форму и наклон фронта кристаллизации.
Как ставили опыт
Печь – промышленная установка Бриджмена в Жешувском технологическом университете: два нагревателя диаметром 300 мм, кольца холодильника 250 мм, водоохлаждаемая плита 200 мм. Плавка и кристаллизация – в вакууме.
Модельный блок: центральный стояк и вокруг него семь прутков диаметром 12 мм и высотой 250 мм, у каждого – спиральный селектор со стартером. Оболочка из девяти слоёв: первый – корундовая суспензия с корундовой обсыпкой в кипящем слое, дальше муллит более крупной фракции. Форму нагревали до 1520 °C, заливали CMSX-4 той же температуры и вытягивали через кольцевой экран в зону охлаждения со скоростью 3 или 6 мм/мин.
Из каждого опыта брали пруток высотой 180 мм и резали поперёк на девяти уровнях от основания – 22, 41, 60, 79 мм и далее, до верха. На каждом сечении PDAS мерили в четырёх областях от наружной стороны (к нагревателю) к внутренней (к стояку). Форму двухфазной зоны, градиент и скорость кристаллизации считали в ProCAST; наклон изотермы ликвидуса определяли по соотношению радиального и осевого градиентов при температуре ликвидуса 1380 °C.
В опыте
Что получилось на шлифах
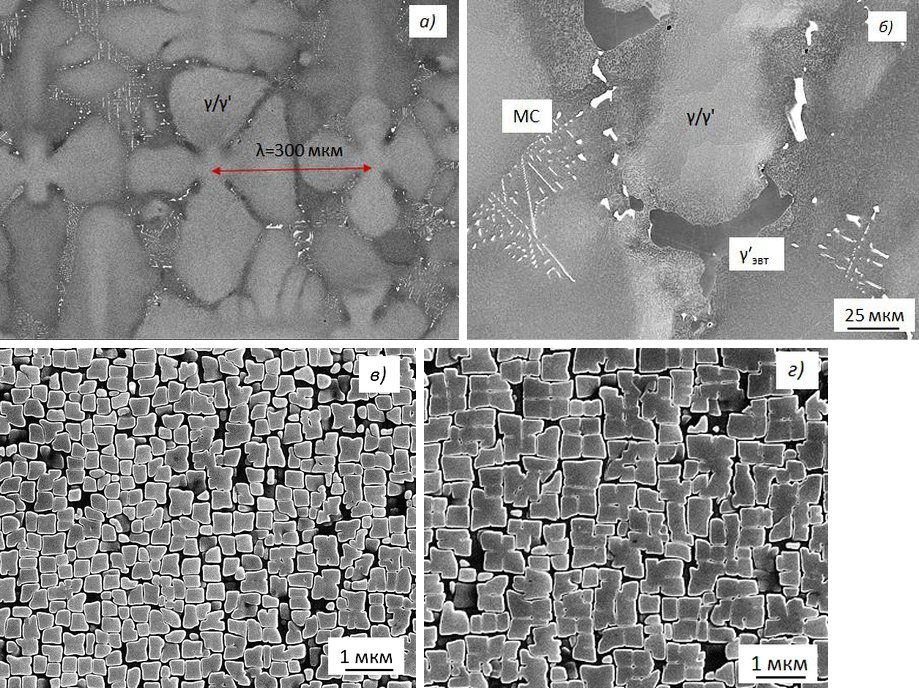
При 3 мм/мин почти на всех сечениях структура менялась по ширине монотонно: PDAS самый мелкий у наружной стороны и самый крупный у внутренней – на сечениях со второго по девятое. В верхнем, девятом, сечении – 300, 358, 433 и 443 мкм от наружной стороны к внутренней. Это ожидаемая картина: снаружи градиент выше.
При 6 мм/мин – иначе. Самый крупный PDAS обычно у внутренней или наружной стороны, а к центру он уменьшается: в девятом сечении 390 мкм снаружи, 355 и 350 мкм в середине и 429 мкм у внутренней стороны. Так же вело себя и самое нижнее сечение при 3 мм/мин. Неоднородность по ширине сильнее всего в верхней части прутка и в переходе от селектора к отливке; при 6 мм/мин наибольшая разница PDAS по сечению меньше, чем при 3 мм/мин.
Что показал расчёт
Модель объяснила разницу формой фронта. При 3 мм/мин изотерма ликвидуса на большей части высоты плоская и наклонена к наружной стороне отливки. Внизу, до высоты около 50 мм, она ещё вогнутая, затем переходит в плоскую; наименьший наклон – в средней части прутка, на 60–80 мм, а выше наклон растёт. При 6 мм/мин изотерма вогнутая по всей высоте: симметричная в середине и сильнее изогнутая и наклонённая вверху и внизу. Причина асимметрии – неравномерное действие колец холодильника на наружную сторону формы и «тень» со стороны стояка.
Осевой градиент по ширине меняется сильно: самый высокий всегда у наружной стороны, у кольца холодильника, самый низкий – у внутренней, где сильнее затенение. Скорость кристаллизации по ширине почти одинакова: разница между наружной и внутренней областями в верхней части – 0,078 мм/мин при 3 мм/мин и 0,84 мм/мин при 6 мм/мин. И градиент, и скорость меняются от наружной стороны к внутренней монотонно – никакого всплеска в центре, который объяснил бы мелкие дендриты там при 6 мм/мин, модель не показывает.
Почему модель промахнулась
PDAS, посчитанный в ProCAST по местным G и v (с константой A = 487,2 для CMSX-4), почти не меняется по ширине: для 3 мм/мин в девятом сечении модель дала разницу между наружной и внутренней областями всего 22 мкм, а на шлифах она около 140 мкм. При 6 мм/мин модель не воспроизвела и сам характер распределения – минимум в центре.
Объяснение автора – в наклоне фронта. При движении наклонного фронта последней затвердевает та часть сечения, где фронт ниже, и именно она получает самый мелкий PDAS, независимо от направления наклона; та часть, что затвердевает первой, получает самый крупный. Поэтому у плоского наклонного фронта минимум и максимум оказываются на противоположных сторонах, а у вогнутого последним затвердевает центр.
Количественно автор связывает это с разницей температур поперёк фронта. Максимальная разница температур по ширине прутка при плоском наклонном фронте около 7 °C, при вогнутом – около 4,5 °C, и разница PDAS по ширине растёт с ней линейно. Механизм – конвекция в расплаве перед фронтом: при плоском наклонном фронте возникает одна большая петля течения через всё сечение, при вогнутом – несколько мелких, разница плотностей расплава меньше, и течение слабее.
Где границы работы
Автор честно оговаривает слабое место: форма профиля температуры взята из моделирования. В промышленной печи её можно подтвердить только термопарами в нескольких точках одного уровня по ширине отливки, а таких измерений в работе нет.
Прутки диаметром 12 мм – не лопатка: у пера другая толщина и форма, есть полки и стержень, и картина течения будет иной. Опыт на одной печи, одном сплаве и двух скоростях. Но сам вывод – неоднородность структуры по ширине определяется формой и наклоном фронта, а не только местными G и v, – прямо переносится на любую отливку в печи Бриджмена.
Источник
- Авторы
- D. Szeliga – Жешувский технологический университет, Польша
- Издание
- International Journal of Metalcasting, 20(4), 2238–2249 (27 августа 2025)
- Доступ
- открытый
- Лицензия
- CC BY 4.0
- Оригинальное название
- Study of the Non-uniform Distribution of Primary Dendrite Arm Spacing (PDAS) Across the Width of a Single-Crystal Nickel-Based Superalloy Casting
- Тип доказательства
- Эксперимент
- Разобрано по
- полному тексту
Добавлено: 3 ноября 2026.