ДефектыПатент
Восковые прутки на модели уводят фреклы с монокристаллической лопатки
Заявка: там, где на пробной отливке появляются фреклы, на модель наклеивают тонкие прутки поперёк или вдоль конвекции. Каналы ликвации уходят в эти выступы, которые затем сошлифовывают.
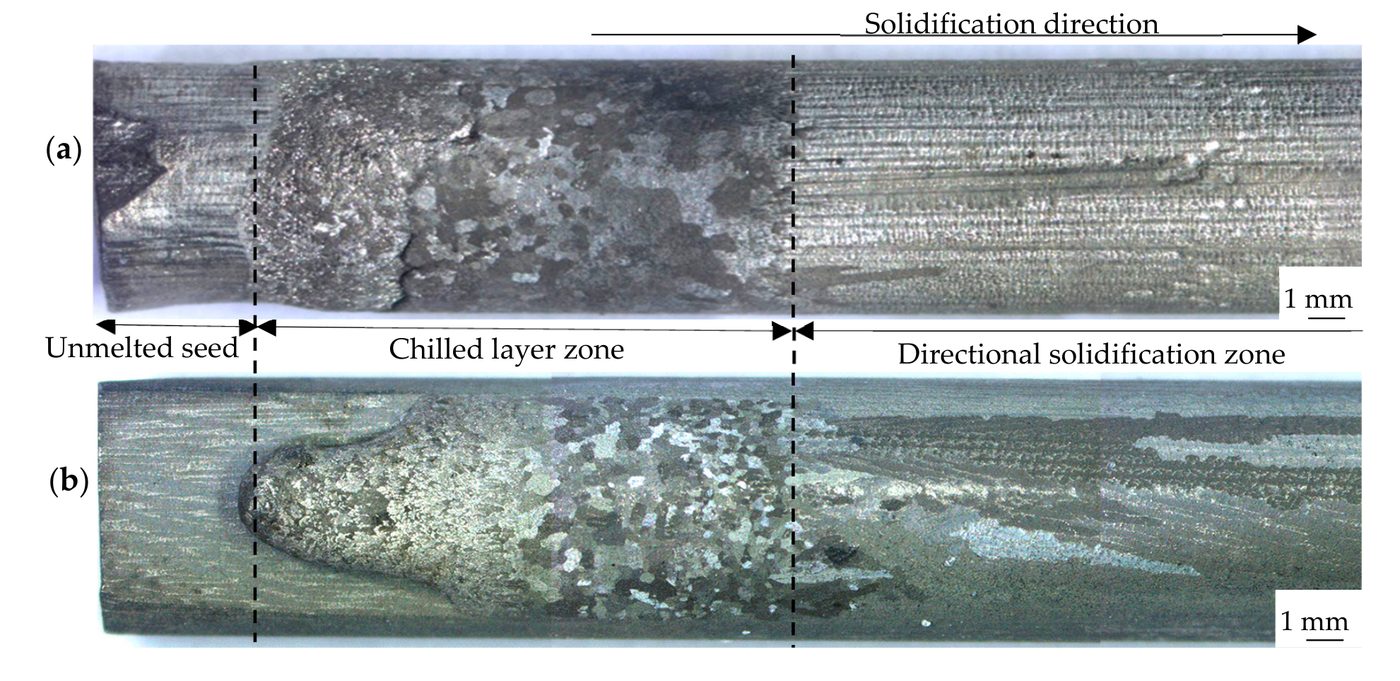
Фреклы – цепочки мелких равноосных зёрен, вытянутые вдоль направления роста на поверхности монокристаллической отливки. Для лопатки это брак: посторонние зёрна на поверхности рвут монокристалл, и с ними лопатку не примут. Классическое лекарство известно – поднять градиент температуры, укоротить двухфазную зону, ослабить конвекцию в ней. Но по мере роста лопаток авиационных двигателей и особенно газовых турбин, по словам заявителя, фреклы стали практически неустранимым дефектом, особенно у сплавов поздних поколений с большим содержанием тугоплавких элементов. Для крупных лопаток сложной формы обычные меры, по оценке авторов заявки, помогают мало.
Заявка шэньчжэньской компании Wedge Aviation Technology предлагает действовать не режимом, а геометрией модели: увести фреклы с тела отливки в специально созданные выступы, которые потом сошлифовывают.
Откуда берутся фреклы
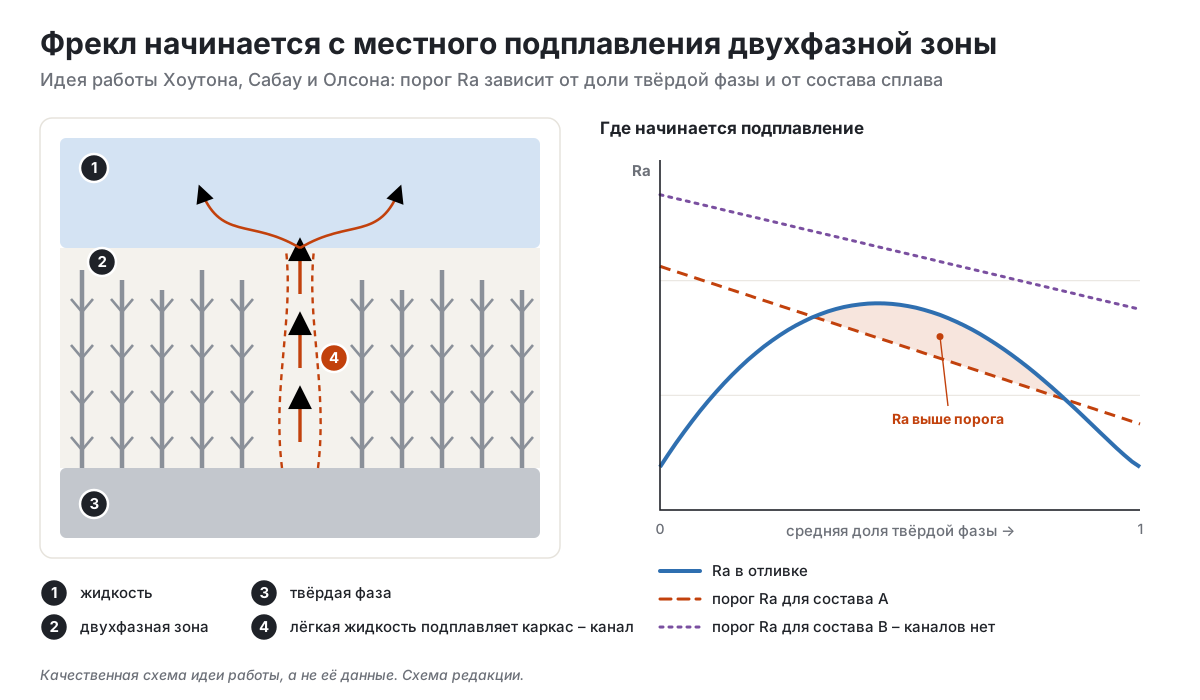
Объяснение в заявке классическое. При направленной кристаллизации ликвация меняет состав жидкости в двухфазной зоне, и она становится легче, чем расплав над ней. Получается неустойчивое состояние «тяжёлое сверху, лёгкое снизу», в двухфазной зоне возникает макроскопическая конвекция. Течение ломает тонкие, только что застывшие ветви дендритов, обломки уносятся и дают цепочки равноосных зёрен на поверхности отливки.
Обычный способ борьбы – режимом: выше градиент, короче двухфазная зона, слабее конвекция. Для крупных лопаток сложной формы этого, по словам заявителя, мало. Отсюда идея действовать там, где течение формируется у стенки, – на форме поверхности.
Что заявлено
Формула короткая:
- пункт 1: при сборке модели в месте, где на отливке появляются фреклы, наклеивают восковой пруток – либо перпендикулярно направлению конвекции жидкости, либо параллельно ему;
- пункт 2: место и размеры участка находят по пробной отливке, протравленной на макроструктуру;
- пункт 3: порядок работы – сборка модели с прутками, обычная оболочка, заливка и направленная кристаллизация в вакуумной печи, затем удаление лишнего металла на месте прутков;
- пункт 4: диаметр прутков 1–4 мм, шаг не более 10 мм;
- пункт 5: прутки ставят на полку лопатки.
Параметры из формулы
Как это делается
Сначала по штатной технологии отливают пробную лопатку. Пробная заливка должна полностью повторять рабочую – та же форма, те же режимы. Отливку травят на макроструктуру, смотрят зёрна и находят участок, где появляются фреклы, – его длину и ширину. По этим размерам выбирают, куда и какие прутки клеить.
Затем при сборке модельного блока по обычной технологии на этот участок модели наклеивают прутки так, чтобы они перекрывали весь участок. Форма сечения прутка может быть круглой, квадратной или другой. Дальше – обычная оболочка: в примере корундовая, обмазка и обсыпка, 5,5 слоя. Заливка – по рабочему режиму этой лопатки в вакуумной печи для направленной кристаллизации. После выбивки и отрезки литниковой системы лишний металл на месте прутков сошлифовывают.
Два варианта
Прутки поперёк потока. Они дают на поверхности отливки поперечные выступы, а на внутренней поверхности оболочки – соответствующий рельеф. Поток жидкости вдоль стенки натыкается на эти выступы, сбивается и ослабевает – конвекции негде набрать силу.
Прутки вдоль потока. Здесь логика обратная: прутки создают для конвекции более удобный путь. Каналы ликвации уходят в эти выпуклые рёбра, и фреклы образуются в них, а не на теле отливки.
В обоих примерах из описания прутки ставили на полку лопатки, где фреклы появлялись особенно часто, и, по описанию, фреклы оказывались на прутках. После зачистки выступов получалась отливка без фреклов.
Чем подкреплено
Только двумя примерами со снимками отливок. Сплав не назван, статистики по партии нет, металлография под зачищенным участком не показана. Механизм объяснён качественно, без расчёта течения.
Любопытная деталь: имена части изобретателей – Ма Дэсинь, Дэн Янпи, Вэй Цзяньхуэй, Чэн Бовэнь – совпадают с авторами статьи о зазоре затравки из Центрального южного университета. Похоже, это одна группа, давно занятая дефектами монокристаллического литья.
Где подвох
Идея простая и дешёвая, но у неё есть очевидные вопросы. Выступы на поверхности – это новые места, где может начаться постороннее зерно: любая резкая смена сечения и теплоотвода опасна для монокристалла. Припуск под зачистку должен быть допустим конструкцией лопатки именно в этом месте. И зачистка снимает канал только если он целиком ушёл в выступ: если корень фрекла остался в теле отливки, под зачищенным местом будет дефект.
Источник
- Номер
- CN121732710A (заявка CN202511958035.0)
- Заявитель
- Shenzhen Wedge Aviation Technology Co., Ltd.
- Изобретатели
- Zhao Yunxing, Ma Dexin, Yuan Yingying, Wei Jianhui, Sun Zhongyuan, Deng Yangpi, Li Lü, Gong Xiaoyi, Wu Gang, Cheng Bowen, Zhang Dan
- Подана
- 23 декабря 2025
- Опубликована
- 27 марта 2026
- Статус
- Заявка, патент не выдан
- Название в переводе Google Patents
- Single crystal blade freckle control method
- Тип доказательства
- Заявлено в патенте
- Разобрано по
- описанию и формуле
Открыть источник: Google Patents ↗ Espacenet ↗
Добавлено: 3 ноября 2026.